

 中文简体
Ang isang shredder na naka-jam sa PVC profile scrap at isa na naka-stall sa PE purgings ay madalas na parehong modelo, na pinapakain sa ibang paraan. Iyon ang unang kapaki-pakinabang na katotohanan tungkol sa mga plastic shredder: ang makina ay isang link lamang sa isang chain ng pagbabawas ng laki, at karamihan sa mga problema sa throughput ay bumabalik sa kung paano tinukoy ang chain na iyon kaysa sa mismong shredder.
Ang praktikal na konklusyon ay mauna: piliin ang kadena, pagkatapos ay ang makina. Magpasya kung anong laki ng butil ang kailangan ng iyong proseso sa ibaba ng agos, magtrabaho nang paurong sa pamamagitan ng pagpulbos, pag-granula at paggutay-gutay, at pagkatapos lamang ihambing ang mga rotor, screen at blade steel. Ang mga halaman na bibili muna ng isang shredder at iniangkop ang lahat ng iba pa sa ibang pagkakataon ay malamang na magbayad para dito sa mga pagbabago ng screen, mga natigil na rotor at nag-regrind na hindi gusto ng extruder.
Kung saan Nakalagay ang isang Plastic Shredder sa Size Reduction Chain
Ang pag-shredding ay pangunahing pagbabawas ng laki. Ginagawa ng isang shredder ang mga bale, purging, tubo na may makapal na pader, sheet, profile offcuts at malalaking molded parts na maaaring tanggapin ng granulator. Ito ay isang mababang-bilis, mataas na metalikang kuwintas na makina, at ang layunin nito ay bawasan ang laki ng paghawak, hindi upang makagawa ng isang kinokontrol na laki ng butil. Ang pagkakaibang iyon ay nagpapaliwanag kung bakit ang isang shredder lamang ay bihirang malutas ang isang problema sa pagbawi ng materyal.
| entablado | Karaniwang makina | Laki ng output | Mga pangunahing bahagi ng pagsusuot | Ano ang pagpapasya nito sa ibaba ng agos |
|---|---|---|---|---|
| Pangunahing paghiwa | Single o twin shaft shredder | 20-100 mm piraso | Rotor, counter kutsilyo, screen | Pagkakapare-pareho ng feed para sa granulation |
| Pangalawang granulation | Granulator o pandurog | 6-12 mm regrind | Umiikot na blades, bed knife, screen | Regrind na kalidad para sa pagpilit o paghubog |
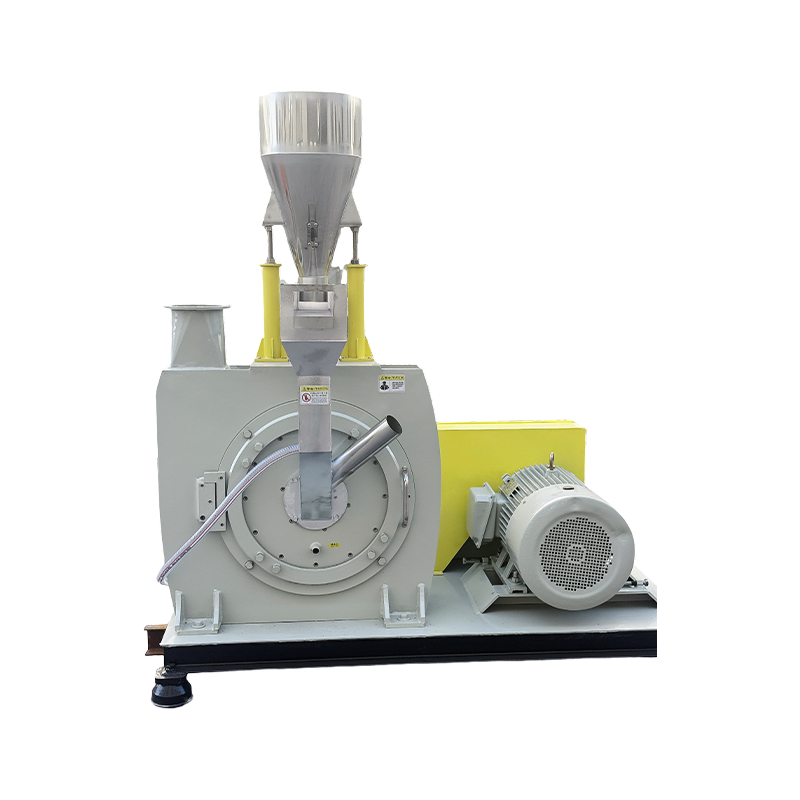
| Pinong pulbos | Disc, kutsilyo o hammer mill | Powder, madalas 200-800 microns | Nakakagiling na mga disc, blades, rotor | Ang daloy ng pulbos, sintering at pagpapakalat |
Dalawang kahihinatnan ang sumusunod mula sa talahanayang iyon. Una, ang ginutay-gutay na materyal ay isang intermediate na produkto, hindi isang tapos. Kung ang iyong proseso ay nangangailangan ng butil o pulbos, ang shredder ay yugto ng isa sa tatlo. Pangalawa, kapag ang isang linya ay hindi gumagana, ang bottleneck ay kadalasang ang yugto pagkatapos ng shredder: isang maliit na granulator, o isang gilingan na hindi makayanan ang hugis ng pag-regrind ng shredder na ginawa.
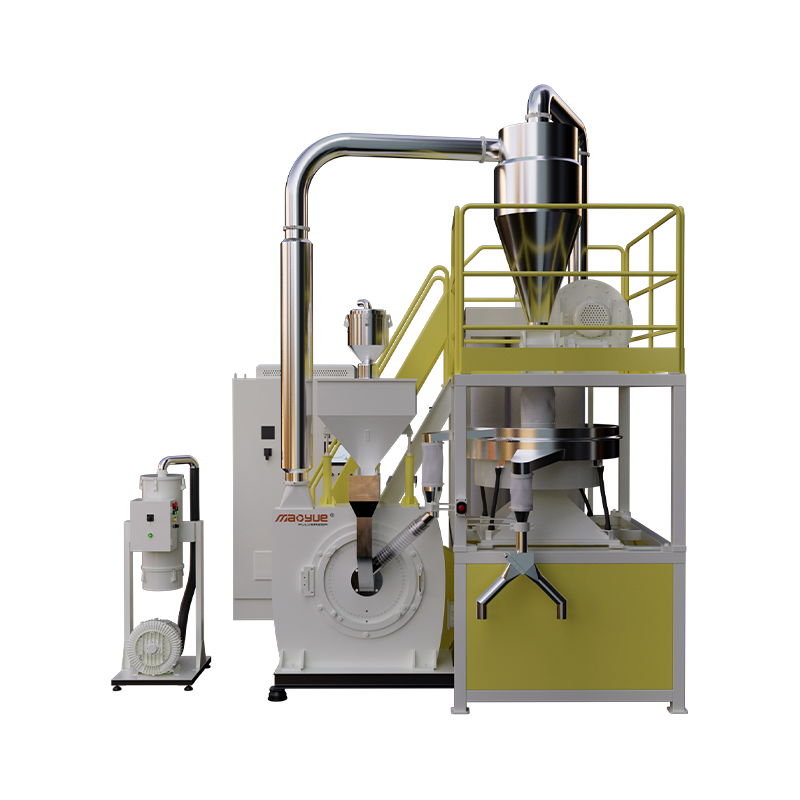
Ang mga processor na mas gugustuhing hindi magsama ng tatlong magkakahiwalay na makina ay madalas na bumibili ng mga yugto bilang isang coordinated set, na may tugmang throughput at tugmang taas ng discharge.
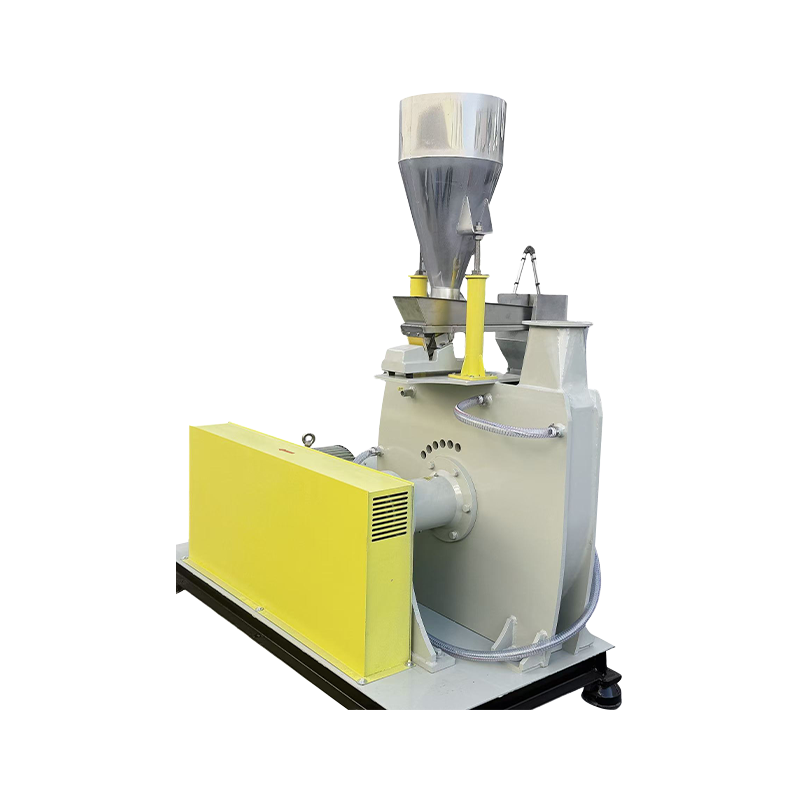
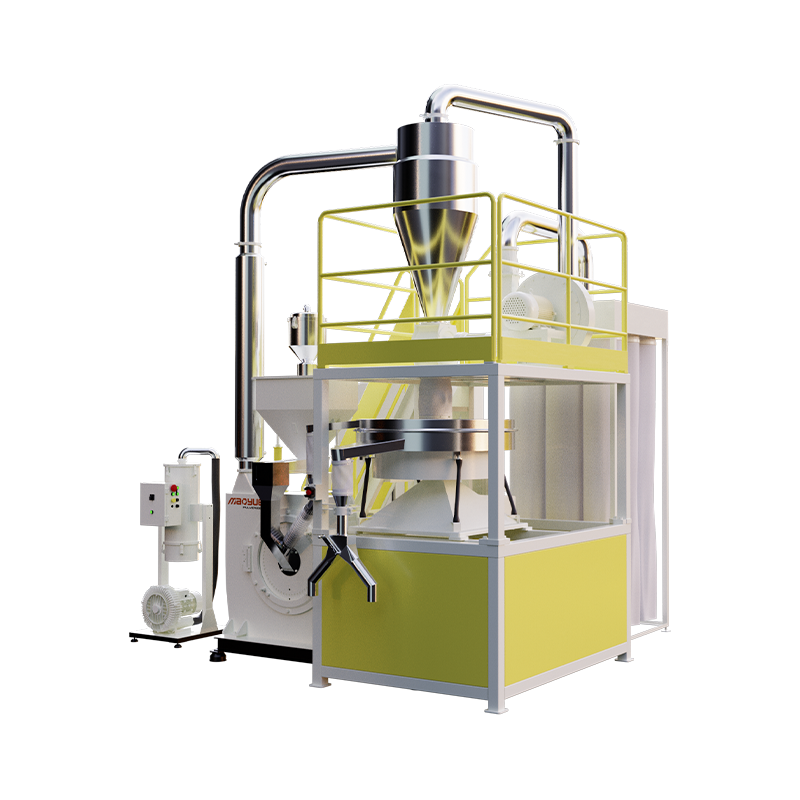
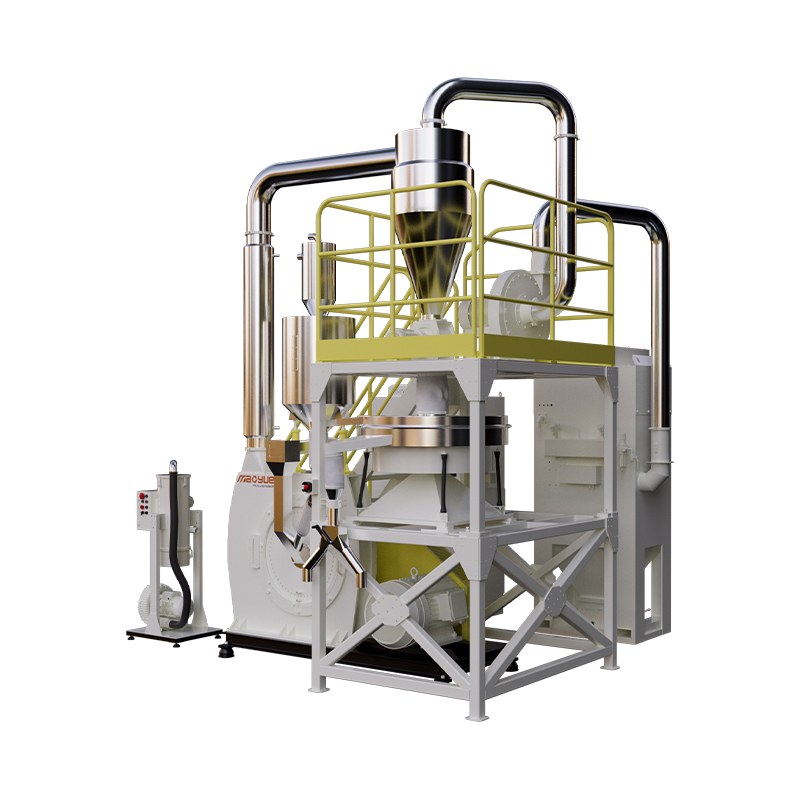
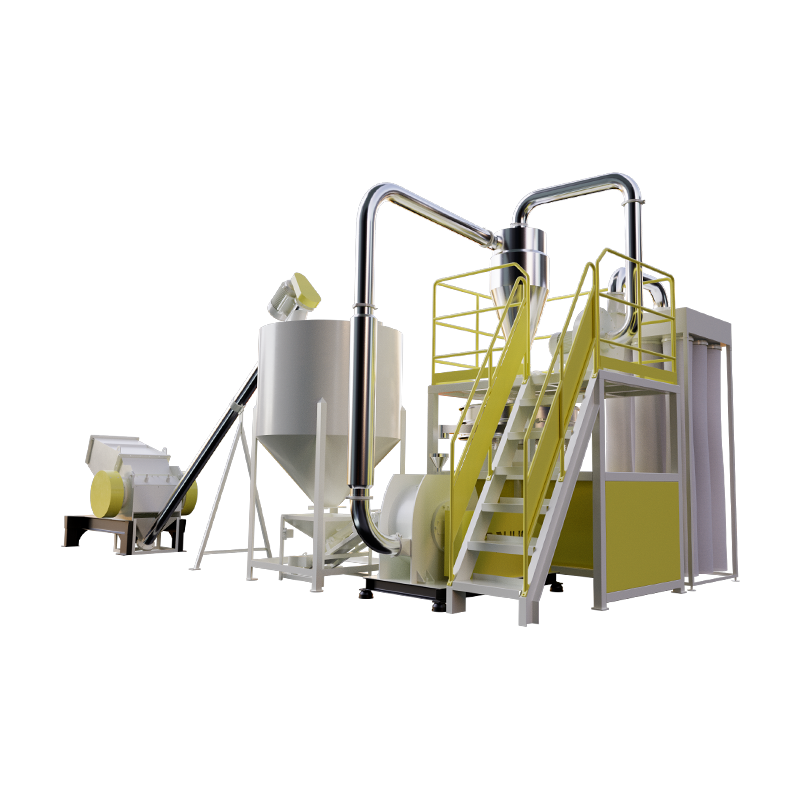 Mao Yue Blade-Type Shredding-Grinding Production Line Isang coordinated shredding-grinding set para sa mga processor na naghahanap ng tugmang throughput at discharge, na may mga opsyon sa disc mill at nakapaloob na koleksyon ng alikabok. Tingnan ang Produkto →
Ang mga coordinated na linya ay umiiral sa iba't ibang mga prinsipyo ng pagputol para sa eksaktong kadahilanang ito: ang shredder, granulator at mill ay kailangang magkasundo sa laki ng feed, laki ng discharge at kapasidad, o isa sa mga ito ang magiging permanenteng hadlang.
Pagtutugma ng Rotor, Cutter at Screen sa Materyal
Binabago ng pag-uugali ng materyal ang detalye ng makina nang higit sa inaamin ng karamihan sa mga datasheet. Ang mga pagkakaiba sa ibaba ay ang mga lumalabas sa shop floor pagkatapos ng unang linggo ng produksyon.
PVC Pipe, Profile at Sheet Scrap
Ang PVC ay nakasasakit at sensitibo sa init sa parehong oras. Ang pipe at profile scrap ay madalas na nagdadala ng matataas na filler load na mabilis na nakakapurol sa mga gilid, habang ang polymer mismo ay maaaring magkulay o bumababa kung ito ay mananatili sa cutting chamber. Wear-resistant blade geometry, generous clearances at rotor na mabilis na gumagalaw ng materyal na mas mahalaga dito kaysa sa headline na motor power.
PE para sa Rotomolding
Sa rotomolding, ang pulbos ay epektibong produkto. Ang isang gilingan na naghahatid ng malawak na pagkalat ng laki ng butil ay magbubunga ng mga pinholes, hindi pantay na kapal ng pader at hindi magandang pagtatapos sa ibabaw mamaya sa oven, gaano man kahusay ang amag. Ang pagkakapare-pareho ng top cut ay kadalasang mahalaga kaysa sa peak throughput, kaya naman ang mga high-uniformity na configuration ay tinukoy para sa application na ito kaysa sa pinakamalaking available na drive.
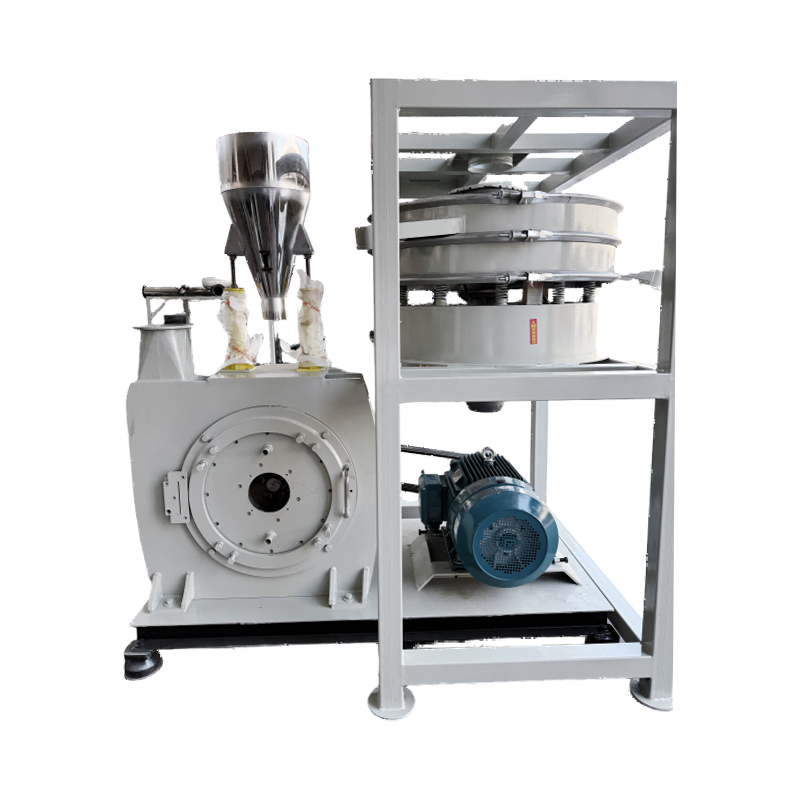
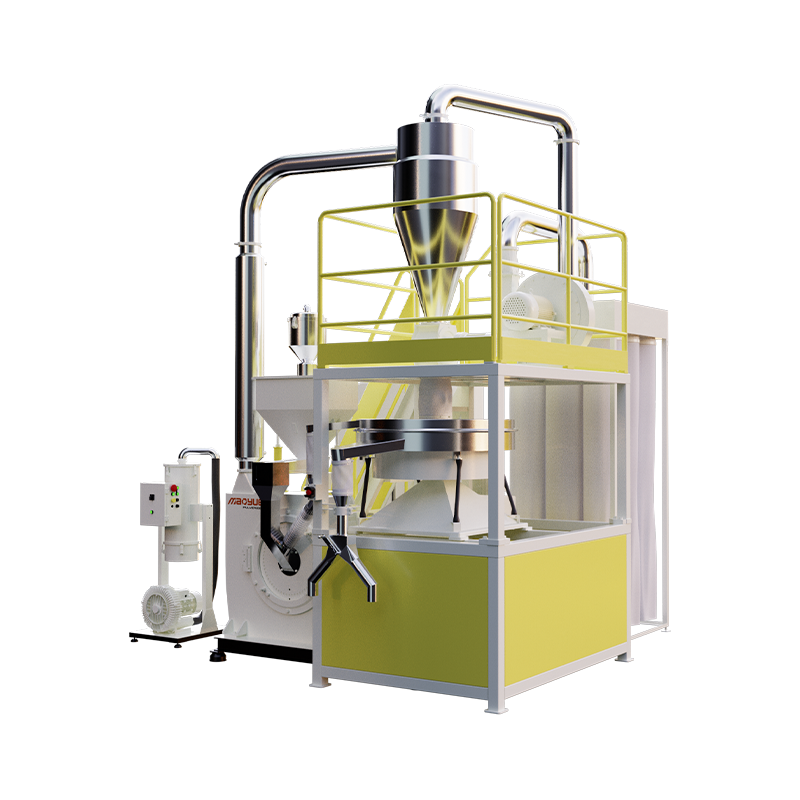 Mao Yue 600 PE Rotomolding Powder Pulverizer High-uniformity PE rotomolding pulverizer na may 20–100 mesh adjustment, water cooling, PLC temperature control at higit sa 99.9% dust capture. Tingnan ang Produkto →
PP at PA
PP at PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
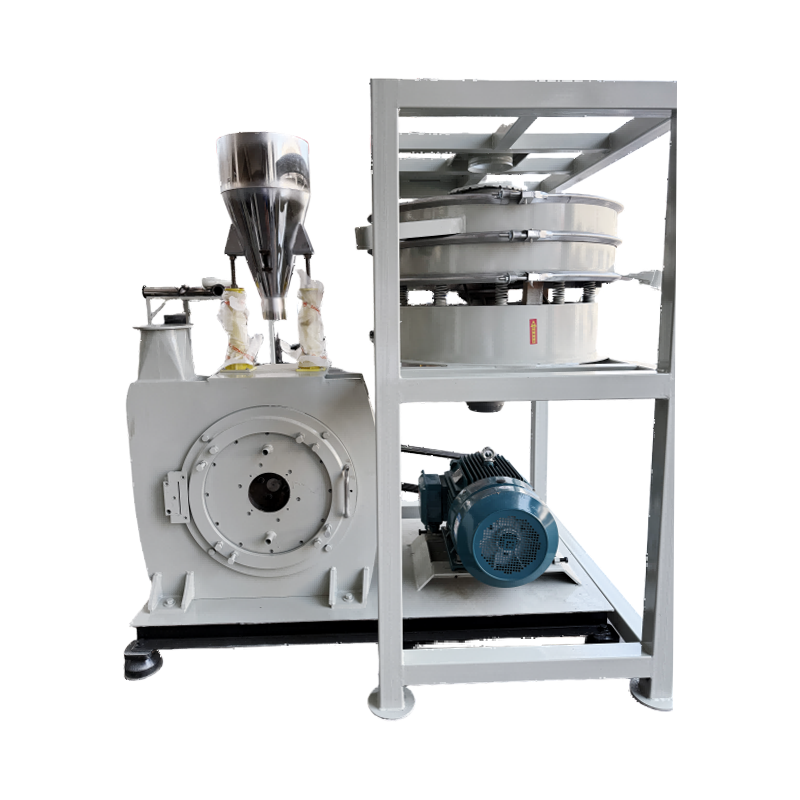 Mao Yue PA/PP-500 Ambient-Temperature Pulverizer Entry-level ambient PA/PP pulverizer na may high-chromium-molybdenum-vanadium disc at ±3–5°C temperature control para sa small-to-medium, multi-material na produksyon. Tingnan ang Produkto →
Masterbatch at Puno na Mga Compound
Ang masterbatch ng kulay at mga filled compound ay nagdaragdag ng abrasion sa halo. Ang mga gradong calcium carbonate, talc at puno ng salamin ay kapansin-pansing nagpapaikli sa buhay ng talim at disc, at nagbibigay sila ng gantimpala sa isang makina na maaaring mabuksan, muling itakda at muling balansehin nang mabilis. Kapag ang isang halaman ay nagpapatakbo ng ilang resins sa isang platform, mga mapagpapalit na disc at isang pare-pareho hanay ng plastic pulverizer bawasan ang parehong imbentaryo ng mga ekstrang bahagi at oras ng pagpapalit.
Mga Detalye na Nagpapasya sa Tunay na Throughput
Kapag ang materyal at ang target na laki ng butil ay naayos na, ang isang maliit na bilang ng mga pagtutukoy ay tumutukoy kung gumaganap ang makina tulad ng sinipi:
- Rotor diameter at working width, na nagtatakda ng laki ng lalamunan at ang magagamit na metalikang kuwintas.
- Pagputol ng geometry at bilang ng kutsilyo, kabilang ang kung ang rotor ay gumagamit ng tuwid, hugis-V o staggered na pagkakaayos ng kutsilyo.
- Screen aperture, na direktang namamahala sa laki at kapasidad ng output; bawat milimetro ng pagbawas ng laki ay nagkakahalaga ng throughput.
- Magmaneho ng lakas at masa ng flywheel, na higit na mahalaga para sa mga purging at makapal na seksyon kaysa sa manipis na pelikula.
- Clearance sa pagitan ng umiikot at nakapirming kutsilyo, karaniwang nakatakda sa mga fraction ng isang milimetro; lumalabas ang drifting clearance bilang stringy regrind at heat build-up.
- Hopper at feed arrangement, sa pamamagitan man ng conveyor, ram o gravity; feed surges ay ang pinaka-karaniwang sanhi ng stalls.
Ang mga supplier ay madalas na sumipi ng isang solong throughput figure nang hindi sinasabi ang materyal, ang screen o ang target na laki ng particle. Ang isang numerong sinipi nang walang tatlong variable na iyon ay hindi isang detalye, ito ay isang pahayag sa marketing.
Ang halaga ng isang Plastic Shredder sa Higit sa Limang Taon
Ang presyo ng pagbili ay ang pinakamaliit na bahagi ng kabuuan. Ang gastos sa pagpapatakbo ng isang linya ng pagbabawas ng laki ay pinangungunahan ng apat na item:
- Ang enerhiya sa bawat toneladang naproseso, na tumataas nang husto kapag ang isang makina ay hiniling na gumiling nang mas pino kaysa sa kung saan ito idinisenyo.
- Magsuot ng mga bahagi bawat tonelada, kabilang ang mga blades, disc at screen; Ang nilalaman ng tagapuno at kontaminasyon ay naghahatid ng higit pa sa mga oras ng makina.
- Downtime bawat kutsilyo o pagpapalit ng disc, na depende sa kung gaano naa-access ang cutting chamber.
- Mga multa at pagkawala ng alikabok, na nagpapababa ng magagamit na ani at lumilikha ng mga gastos sa paghawak at pagsasala.
Ang pagpili ng blade steel, ang tigas nito at kung paano ito pinananatili ay isa sa mga pinaka-maaasahang predictors ng pangmatagalang gastos, at ito ay nararapat ng higit na pansin kaysa sa karaniwang nakukuha nito sa yugto ng panipi; isang praktikal na sanggunian ito gabay sa blade ng pulverizer sumasaklaw sa mga materyales, pagpapanatili at pagpili.
Mga Tanong na Ibibigay sa Supplier Bago Umorder
Ang mga tanong na ito ay naghihiwalay sa mga supplier na nauunawaan ang iyong proseso mula sa mga nagbebenta lamang ng mga makina:
- Maaari mo bang subukan ang aking aktwal na materyal at magbigay ng pamamahagi ng laki ng butil, hindi isang hanay mula sa isang generic na resin?
- Ano ang throughput sa materyal na ito sa screen na balak kong gamitin?
- Ilang oras ng buhay ng blade o disc ang dapat kong asahan dahil sa nilalaman ng aking tagapuno at antas ng kontaminasyon?
- Gaano katagal ang isang kumpletong pagbabago ng kutsilyo sa disenyong ito, at anong tool ang kinakailangan?
- Aling mga ekstrang bahagi ang may stock, at ano ang lead time para sa isang rotor o isang disc?
- Kung palakihin ko sa loob ng dalawang taon, aling yugto ng linya ang unang magiging bottleneck?
Humingi ng mga sagot sa pamamagitan ng pagsulat. May sinasabi sa iyo ang isang supplier na magtatalaga sa pamamahagi ng laki ng butil at throughput figure sa iyong materyal tungkol sa kung paano idinisenyo ang makina, at tungkol sa kung paano mapupunta ang relasyon pagkatapos ng paghahatid.
Pagkuha ng Chain ng Tama
Ang isang plastic shredder ay isang workhorse, ngunit ito ay hindi isang kumpletong solusyon. Ang mga halaman na mas nakikinabang mula sa pagbabawas ng laki ay tinatrato ang pag-shredding, granulating at pulverizing bilang isang sistema, tinutukoy ang bawat yugto laban sa materyal na aktwal na makikita nito, at ang badyet para sa mga bahagi ng pagsusuot mula sa unang araw sa halip na matuklasan ang mga ito sa ikalawang taon.
Magsimula sa pulbos o i-regrind ang iyong mga pangangailangan sa proseso, sukatin ang materyal na mayroon ka talaga, at sukatin ang bawat yugto na may margin para sa mas mahirap na input na hindi maiiwasang hihilingin sa iyo na patakbuhin. Ang kagamitang ginawa bilang isang katugmang set, na may mga blades, disc at rotor na suportado mula sa iisang pinagmulan, ay mas madaling patuloy na tumakbo at mas madaling gastos sa panahon ng pagtatrabaho nito.