

 中文简体
Ang kalidad ng mga rotomolded na produkto ay nakasalalay hindi lamang sa polyethylene na hilaw na materyal kundi pati na rin sa laki ng butil ng pulbos, pamamahagi ng laki ng butil, flowability, at aktwal na mga kondisyon sa pagproseso.
Para sa mga tagagawa ng rotomolding, ang paggiling ng PE na materyal sa target na laki ng mesh ay hindi nangangahulugang ang resultang pulbos ay angkop para sa produksyon. Ang labis na proporsyon ng mga magaspang na particle, mga pagkakaiba-iba sa pamamahagi ng laki ng particle, o pagtaas ng temperatura sa patuloy na operasyon ay maaaring makaapekto sa lahat ng pagganap sa pagpoproseso sa ibaba ng agos.
Kaya, paano ka makakagawa ng PE powder na angkop para sa rotomolding?
Ang susi ay upang tumugma sa mga katangian ng hilaw na materyal, kagamitan sa pagpulbos, paraan ng paglamig, kundisyon ng screening, at mga kinakailangan sa inspeksyon ng pulbos kaysa sa pagpuntirya lamang ng mas pinong pulbos.
Ipinapaliwanag ng artikulong ito ang proseso ng paggawa ng PE rotomolding powder, mga pangunahing salik sa pagpili ng pulverizer, mga paraan ng pag-verify ng kalidad ng pulbos, at kung paano tinutulungan ni Mao Yue ang mga customer na suriin ang mga angkop na solusyon sa pagpulbos ng PE sa pamamagitan ng aktwal na pagsubok sa materyal at panloob na paggawa ng mga pangunahing bahagi.
Ano ang Gumagawa ng PE Powder na Angkop para sa Rotomolding?
Ang Rotomolding ay isang proseso kung saan umiikot ang isang pinainit na amag upang ang plastic na materyal ay unti-unting natutunaw at nababalutan ang panloob na ibabaw ng amag. Para sa maraming mga aplikasyon ng rotomolding, ang polyethylene ay dapat na pulbos na angkop para sa kasunod na pagproseso.
Ang PE powder para sa rotomolding ay dapat suriin ayon sa grado ng resin, istraktura ng produkto, at proseso ng paghubog. Kabilang sa mga pangunahing salik ang:
-
Laki ng target na butil: Ang pulbos ay dapat matugunan ang mga kinakailangan sa pagkapino ng partikular na aplikasyon ng rotomolding.
-
Pamamahagi ng laki ng particle: Bilang karagdagan sa average na laki ng particle, dapat isaalang-alang ang mga proporsyon ng mga magaspang na particle, pinong particle, at mga particle sa labas ng target range.
-
Powder flowability: Ang hugis ng particle at ang proporsyon ng mga pinong particle ay maaaring makaapekto sa kung paano gumagalaw at namamahagi ang pulbos sa loob ng amag.
-
Katatagan ng temperatura: Ang pagtaas ng temperatura sa panahon ng pagpulbos ay dapat na maayos na kontrolin upang mabawasan ang panganib ng paglambot ng materyal, pagdirikit, at pagsasama-sama.
-
Batch-to-batch consistency: Ang iba't ibang batch ng produksyon ay dapat magpanatili ng makatwirang pare-parehong mga detalye ng powder at mga katangian ng pagproseso.
Para sa ilang PE rotomolding application, 20–40 mesh ay maaaring magsilbi bilang isang reference range. Gayunpaman, hindi ito isang pangkalahatang pamantayan para sa bawat produkto. Ang aktwal na target ay dapat matukoy ayon sa mga katangian ng hilaw na materyal, istraktura ng produkto, at proseso ng rotomolding.
Samakatuwid, ang angkop na PE rotomolding powder ay hindi lamang dapat matugunan ang target na fineness ngunit pumasa din sa inspeksyon sa laki ng particle at, kung kinakailangan, aktwal na mga pagsubok sa paghubog upang ma-verify kung ito ay nakakatugon sa mga kinakailangan sa produksyon.
Ano ang Proseso ng Produksyon para sa PE Rotomolding Powder?
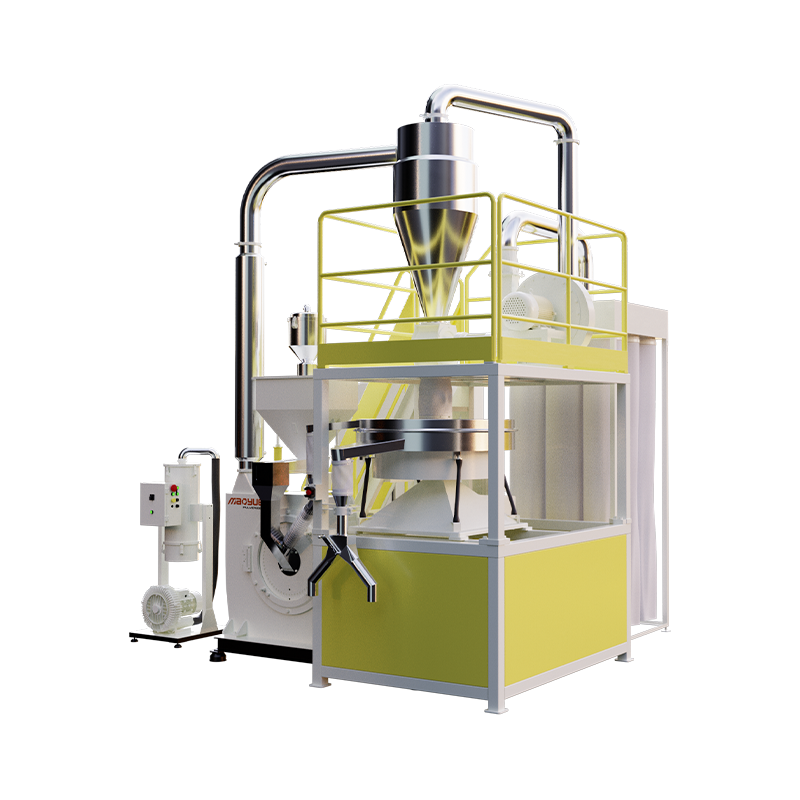
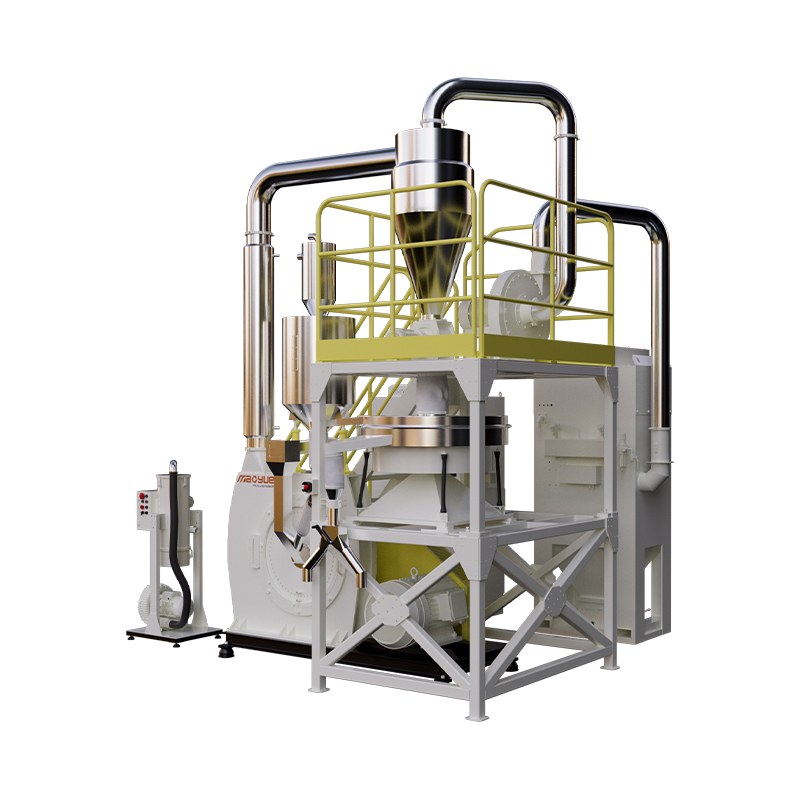
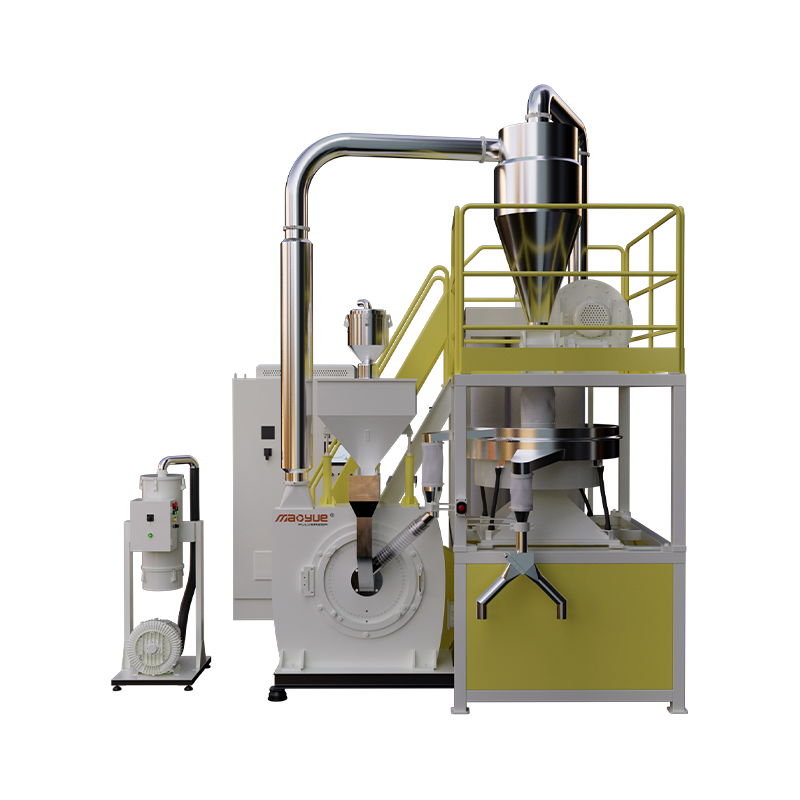
Ang paggawa ng PE rotomolding powder ay kadalasang nagsasangkot ng pagsusuri ng hilaw na materyal, pagpapakain, pagpulbos, paglamig, screening, pagkolekta ng pulbos, at tapos na inspeksyon ng produkto.
Ang isang karaniwang proseso ng produksyon ay:
Pagsusuri ng Hilaw na Materyal ng PE → Pagpapakain → Pagpulbos → Paglamig → Pagsusuri → Koleksyon ng Powder → Tapos na Inspeksyon ng Powder
Ang bawat yugto ay nagsisilbi ng ibang layunin.
Pagsusuri ng hilaw na materyal: Kumpirmahin ang uri ng materyal na PE, grado ng resin, laki ng feed, at mga detalye ng target na powder upang suportahan ang pagpili ng kagamitan at pagsusuri sa proseso.
Pagpapakain: Kontrolin ang kondisyon at bilis ng pagpasok ng materyal sa pulverizer ayon sa mga kinakailangan ng kagamitan upang mabawasan ang epekto ng pagbabagu-bago ng pagpapakain sa produksyon.
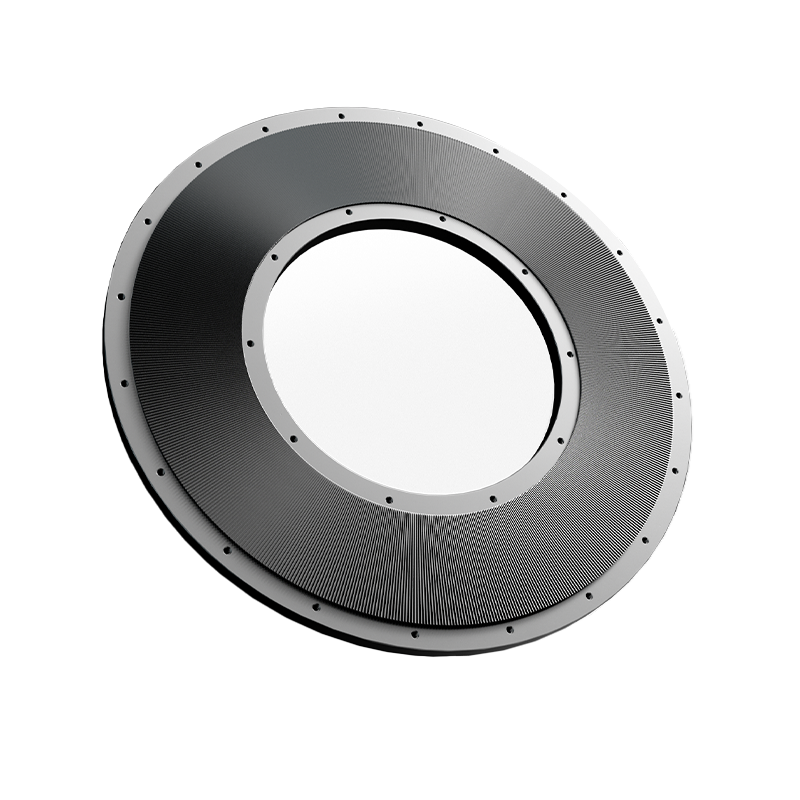
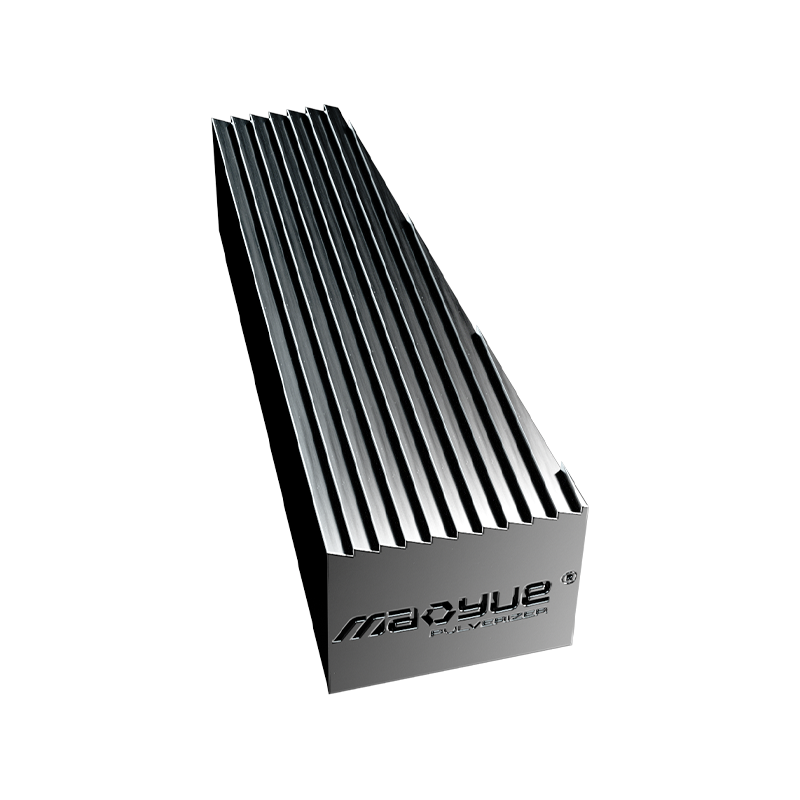
Pagpulbos: Gumamit ng mga pangunahing bahaging gumagana, tulad ng mga grinding disc at blades, upang iproseso ang PE material sa target na hanay ng laki ng pulbos.
Paglamig: Tulong kontrolin ang init na nabuo sa panahon ng pagpulbos . Ang pagsasaayos ng paglamig ay dapat tumugma sa mga katangian ng materyal at mga kinakailangan sa pagpapatakbo ng kagamitan.
Pag-screen: Paghiwalayin ang pulbos na nakakatugon sa tinukoy na mga kinakailangan sa screening mula sa mga particle na nangangailangan ng karagdagang pagproseso, na binabawasan ang proporsyon ng mga particle na wala sa detalye sa tapos na produkto.
Pagkolekta ng pulbos: Ihatid at kolektahin ang kwalipikadong pulbos habang pinangangasiwaan ang alikabok, pagtagas, at pagkawala ng materyal.
Tapos na inspeksyon ng pulbos: Suriin kung ang pulbos ay nakakatugon sa mga paunang natukoy na detalye at i-verify ang iba pang mga pangunahing parameter ayon sa mga kinakailangan ng customer.
Ang buong linya ng produksyon ay dapat magpanatili ng balanse sa pagitan ng mga kapasidad sa pagpoproseso ng mga indibidwal na yugto. Halimbawa, kung hindi mahawakan ng screening o collection system ang output ng pulverizer, ang kabuuang produksyon ay maaaring limitado kahit na ang pangunahing makina ay may sapat na kapasidad sa pagproseso.
Paano Pumili ng Pulverizing System para sa PE Rotomolding Powder Production
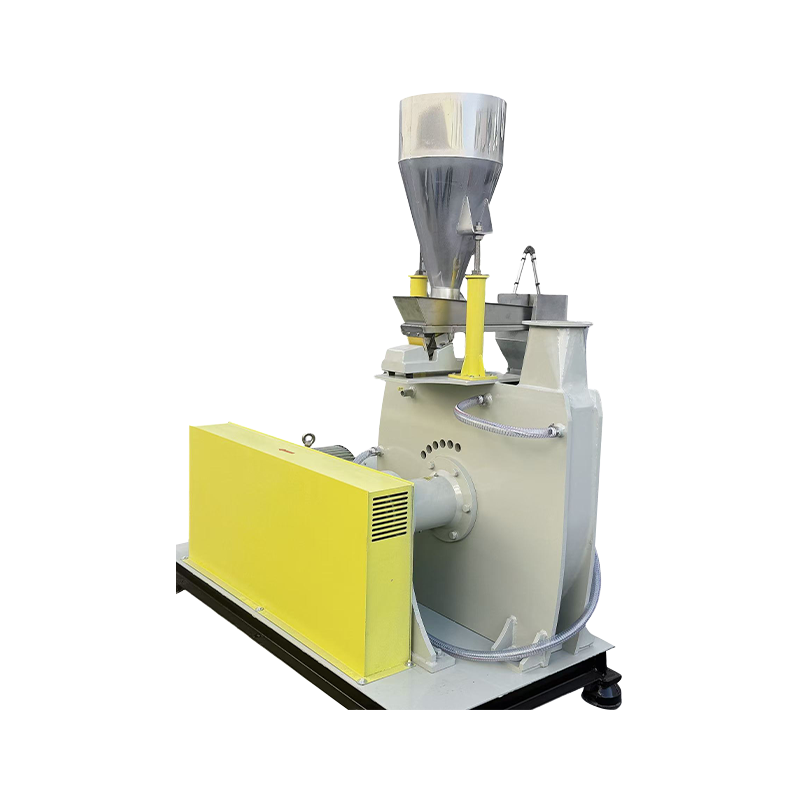
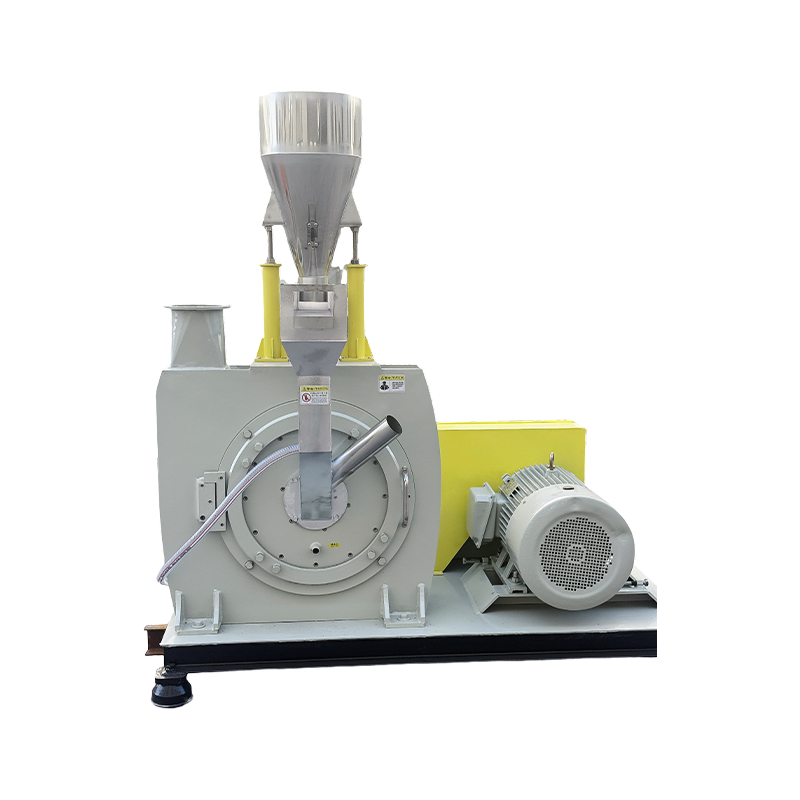
Ang plastic pulverizer ay isang pangunahing piraso ng kagamitan sa PE rotomolding powder production. Kapag pumipili ng isang sistema, dapat isaalang-alang ng mga tagagawa ang higit sa kapangyarihan ng motor at na-rate na kapasidad. Ang kalidad ng pangunahing bahagi, pagsasaayos ng agwat ng paggiling, at ang kakayahan ng kumpletong sistema na matugunan ang target na mga detalye ng pulbos at mga kinakailangan sa produksyon ay dapat ding suriin.
Mga Kondisyon sa Paggawa ng mga Grinding na Disc at Blades

Ang gumaganang geometry, katumpakan ng machining, at kondisyon ng pagsusuot ng mga grinding disc at blades ay nakakaapekto sa proseso ng pulverizing. Habang nagsusuot ang mga sangkap na ito, maaaring magbago ang aktwal na kondisyon ng kanilang pagtatrabaho, na posibleng makaapekto sa pulbos laki ng butil at output.
Adjustable Grinding Gap

Ang agwat ng paggiling ay dapat na tumugma sa mga katangian ng hilaw na materyal at mga detalye ng target na pulbos.
Ang angkop na setting ng gap ay nakakatulong na balansehin ang fineness ng target, production output, at mga kondisyon sa pagpapatakbo ng kagamitan. Para sa pangmatagalang produksyon, dapat ding isaalang-alang ng mga tagagawa kung ang puwang ay maaaring manatiling matatag at kung ang naaangkop na mga kondisyon sa pagtatrabaho ay maibabalik pagkatapos ng pagpapanatili.
Suriin ang Configuration ng Paglamig at Mga Kinakailangan sa Patuloy na Operasyon

Ang kapasidad ng paglamig ay dapat suriin ayon sa mga katangian ng hilaw na materyal, target na fineness, pulverizing load, at inaasahang oras ng pagpapatakbo. Ang napiling pagsasaayos ng paglamig ay dapat na may kakayahang matugunan ang nilalayon na mga kinakailangan sa produksyon.
Suriin ang Pangkalahatang Pagkakatugma ng System

Ang na-rate na kapasidad ng kagamitan ay hindi nangangahulugang katumbas ng aktwal na output kapag nagpoproseso ng isang partikular na materyal sa isang partikular na kalinisan.
Kapag sinusuri ang kagamitan, linawin ang uri ng hilaw na materyal, target na fine, kundisyon ng pagpapatakbo, at pantulong na kagamitan na nauugnay sa nakasaad na kapasidad. Kung kasama sa linya ng produksyon ang mga sistema ng pagpapakain, screening, conveying, at pagkolekta ng pulbos, dapat ding suriin ang kapasidad ng pagproseso ng bawat yugto.
Ang isang angkop na PE pulverizing system ay dapat pumili ayon sa aktwal na mga layunin ng produksyon sa halip na sa pamamagitan ng paghahambing ng kapangyarihan ng motor o mga modelo ng makina lamang.
Paano I-verify ang Kalidad ng PE Powder at Katatagan ng Produksyon
Ang pangunahing layunin ng yugto ng pulverizing ay upang dalhin ang hilaw na materyal sa loob ng target na mga detalye ng pulbos habang sinusubaybayan ang proseso para sa mga paglihis.
Sa aktwal na produksyon, ang kalidad ng pulbos at katatagan ng produksyon ay maaaring masuri sa tatlong paraan.
Una, suriin kung ang pamamahagi ng laki ng butil ay nakakatugon sa mga kinakailangan.
Subukan ang mga proporsyon ng mga particle sa loob ng iba't ibang saklaw ng laki ayon sa paunang natukoy na mga detalye ng produkto upang matukoy kung ang natapos na pulbos ay nakakatugon sa mga target na kinakailangan.
Pangalawa, ihambing ang mga resulta ng inspeksyon mula sa iba't ibang panahon ng produksyon.
Kung patuloy na nagbabago ang distribusyon ng laki ng butil sa ilalim ng mga katulad na kundisyon ng produksyon, kailangan ang karagdagang pagsusuri sa kondisyon ng kagamitan at mga parameter ng pagpapatakbo upang matukoy kung ang proseso ay lumihis sa nilalayong estado nito.
Pangatlo, pag-aralan ang mga abnormalidad kasama ng mga kondisyon ng output at operating.
Kung ang pulbos ay unti-unting nagiging mas magaspang habang bumababa ang output , o kung nagbabago ang mga kundisyon sa pagpapatakbo ng kagamitan, siyasatin ang mga grinding disc at blades, grinding gap, at mga kondisyon ng pagpapakain.
Ang pagsasama-sama ng mga resulta ng inspeksyon ng pulbos sa mga talaan ng pagpapatakbo ng kagamitan ay nagbibigay ng mas maaasahang batayan para sa pagpapasya kung kailangan ang mga pagsasaayos ng proseso o pagpapanatili ng kagamitan, sa halip na umasa sa isang resulta ng pagsubok.
Paano Kontrolin ang Pagtaas ng Temperatura at Bawasan ang Pagsasama-sama ng PE Powder
Ang sistema ng paglamig ay dapat suriin ayon sa mga katangian ng hilaw na materyal, mga detalye ng target na pulbos, pagkarga ng kagamitan, at patuloy na mga kinakailangan sa pagpapatakbo. Ang air cooling o pinagsamang air-and-water cooling ay dapat piliin ayon sa aktwal na mga kondisyon sa pagpoproseso sa halip na modelo ng makina lamang.
Kapag ang init na nabuo ay lumampas sa kapasidad ng heat dissipation ng system, ang temperatura ng materyal ay maaaring unti-unting tumaas. Kung ang PE ay lumambot o nagiging malagkit, maaaring mangyari ang pagtitipon ng pulbos, pagbaba ng flowability, o mga pagbabago sa performance ng produksyon.
Ang pagkontrol sa panganib na ito ay nangangailangan ng pagtatasa ng mga kondisyon sa pagpoproseso, kapasidad ng paglamig, at aktwal na pagganap ng pagpapatakbo.
Pagpulbos ng Load at Mga Kondisyon sa Pagproseso
Ang bilis ng feed, target na fine, at load ng kagamitan ay nakakaimpluwensya sa pagbuo ng init sa panahon ng pagpulbos.
Kung ang rate ng feed ay tumaas o ang mas pinong pulbos ay na-target nang hindi sinusuri ang kapasidad ng pag-alis ng init sa parehong oras, ang mga kondisyon ng pagpapatakbo ng kagamitan ay maaaring maging hindi matatag. Ang mga parameter ng pagpapatakbo ay dapat na ayusin ayon sa aktwal na materyal at mga layunin sa produksyon.
Sistema ng Paglamig at Kapasidad sa Pag-alis ng init
Ang paglamig ng hangin ay nakakatulong na alisin ang init na nabuo sa panahon ng pagpulbos. Sa isang naaangkop na disenyong sistema, ang paglamig ng tubig ay maaaring magbigay ng karagdagang pag-aalis ng init.
Ang aktwal na pagganap ng pinagsamang air-and-water cooling system ay depende sa disenyo ng kagamitan, mga kondisyon ng paglamig, mga katangian ng hilaw na materyal, at operating load.
Patuloy na Pagganap ng Operasyon
Ang isang pulverizer na gumaganap nang normal sa panahon ng isang maikling pagsubok ay hindi kinakailangang nagpapanatili ng parehong mga kondisyon sa pagpoproseso sa panahon ng pinalawig na produksyon.
Para sa tuluy-tuloy na mga proyekto sa produksyon, tagal ng pagpapatakbo, mga pagbabago sa temperatura, pagsasama-sama ng pulbos, at output ay dapat na sama-samang suriin upang matukoy kung ang kagamitan ay patuloy na makakatugon sa mga kinakailangan sa produksyon.
Mahalaga rin na kilalanin na ang pagsasama-sama ay hindi palaging sanhi lamang ng hindi sapat na paglamig. Ang mga katangian ng hilaw na materyal, kondisyon ng pagpapakain, at mga parameter ng pulverizing ay maaari ding mag-ambag. Kung mangyari ang pagsasama-sama, tukuyin kung saan bubuo ang problema bago magpasya kung isasaayos ang mga kondisyon ng operating o muling suriin ang configuration ng system.
Paano Tinutulungan ni Mao Yue ang mga Customer na Gumawa ng PE Powder para sa Rotomolding?
Para kay Mao Yue, ang PE rotomolding pulverizer project ay hindi lamang tungkol sa pagbibigay ng makina. Ang layunin ay suriin ang isang angkop na solusyon sa pagpulbos batay sa hilaw na materyal ng customer, mga detalye ng target na pulbos, at mga kinakailangan sa output.
Nakatuon ang aming diskarte sa tatlong pangunahing lugar.
Aktwal na Pagsubok sa Materyal: Pagpili ng Batayang Kagamitan sa Tunay na Mga Kundisyon sa Pagproseso
Ang iba't ibang mga materyales sa PE ay maaaring magpakita ng iba't ibang katangian ng pagproseso. Ang aktwal na mga resulta ng pulverizing ay hindi maaaring ganap na matukoy mula sa pangalan ng resin, kapangyarihan ng motor, o teoretikal na kapasidad lamang.
Si Mao Yue ay maaaring magsagawa ng aktwal na mga pagsubok sa materyal gamit ang mga hilaw na materyales na ibinigay ng customer at suriin ang solusyon ng kagamitan ayon sa target na laki ng particle, inaasahang output, at mga kinakailangan sa produksyon.
Maaaring tumuon ang pagsubok sa mga sumusunod na lugar:
-
Pag-inspeksyon ng pulbos: Itala ang mga resulta ng pagsubok laban sa mga detalyeng tinukoy ng customer upang suportahan ang pagsasaayos ng kagamitan at pagsusuri sa proseso.
-
Kapasidad ng produksyon: Itala ang aktwal na output kapag pinoproseso ang tinukoy na materyal sa target na fineness, na nagbibigay ng sanggunian para sa pagpili ng kagamitan.
-
Mga pagbabago sa temperatura: Subaybayan ang pagtaas ng temperatura sa panahon ng pagpulbos upang masuri kung ang pagsasaayos ng paglamig at mga kondisyon ng pagpapatakbo ay angkop.
-
Pagganap ng pagpapatakbo: Suriin ang kondisyon ng pulbos at pagganap ng kagamitan upang matukoy ang mga parameter sa pagpoproseso na nangangailangan ng karagdagang pagsasaayos o pag-verify.
Ang mga resulta ng pagsubok na ito ay tumutulong sa mga customer na maunawaan ang kalidad ng pulbos, aktwal na output, at mga pagbabago sa temperatura para sa isang partikular na materyal ng PE sa ilalim ng tinukoy na mga kondisyon sa pagpoproseso. Makakatulong din sila na matukoy ang mga panganib sa produksyon na nangangailangan ng karagdagang pag-verify.
Gayunpaman, hindi pinapalitan ng mga resulta ng materyal na pagsubok ang pangmatagalang patuloy na pagpapatunay ng operasyon o aktwal na mga pagsubok sa rotomolding.
In-House na Paggawa ng mga Grinding Disc at Blades: Paglalapat ng Core Component Manufacturing sa Pamamahala ng Pagganap ng Pagpulbos

Gumagawa si Mao Yue ng sarili nitong mga grinding disc at blades, gamit ang machining at mga proseso ng inspeksyon upang kontrolin ang kritikal na gumaganang geometry at dimensional na katumpakan.
Sa panahon ng pangmatagalang produksyon, ang halaga ng mga pangunahing bahagi ay namamalagi hindi lamang sa kanilang paunang katumpakan sa machining kundi pati na rin sa kakayahang suriin at mapanatili ang mga ito ayon sa kanilang aktwal na kondisyon ng pagsusuot.
Kapag nagbago ang laki o output ng butil ng pulbos, maaaring suriin ang kondisyon ng pagtatrabaho ng mga grinding disc at blades, ang puwang ng paggiling, at mga nauugnay na talaan ng pagpapatakbo upang matukoy kung kailangan ang pagpapanatili o pagsasaayos. Nagbibigay ito ng mas matalinong batayan para sa mga desisyon sa pagpapanatili kaysa umasa lamang sa katigasan ng talim o isang nakapirming agwat ng pagpapalit.
Kumpletuhin ang System Configuration: Pagtutugma ng Bawat Yugto ng Pagproseso sa Mga Kinakailangan sa Produksyon
Ang PE rotomolding powder production ay kinabibilangan ng pagpapakain, pagpulbos, paglamig, screening, conveying, at pagkolekta ng pulbos. Ang iba't ibang mga proyekto ay may iba't ibang mga hilaw na materyales, mga target na detalye, mga kinakailangan sa output, at mga iskedyul ng pagpapatakbo, kaya maaaring mag-iba din ang kanilang mga configuration ng system.
Para sa bawat proyekto, masusuri ni Mao Yue ang:
-
Kung ang kapasidad ng pagpoproseso ng pulverizer ay nakakatugon sa target na output.
-
Kung ang pagsasaayos ng paglamig ay nababagay sa mga katangian ng hilaw na materyal at patuloy na mga kinakailangan sa pagpapatakbo.
-
Kung ang kapasidad ng screening ay nakakatugon sa target na mga detalye ng pulbos.
-
Kung kaya ng conveying at collection system ang inaasahang kapasidad ng produksyon.
Ang aming layunin ay hindi bigyan ang bawat customer ng magkaparehong configuration. Sa halip, sinusuri namin kung paano nagtutulungan ang iba't ibang yugto sa ilalim ng aktwal na mga kondisyon sa pagpoproseso upang matulungan ang mga customer na pumili ng kagamitan at planuhin ang kanilang mga linya ng produksyon.
Hanapin ang Tamang Pulverizing Solution para sa Iyong PE Rotomolding Powder Production
Kung nagpaplano ka ng bagong PE rotomolding powder production line, o ang iyong kasalukuyang kagamitan ay may mga problema gaya ng hindi pare-parehong laki ng particle, sobrang magaspang na particle, pagtaas ng temperatura, pagtitipon ng powder, o mas mababa kaysa sa inaasahang output, makipag-ugnayan kay Mao Yue para sa teknikal na pagsusuri.
Ibahagi ang iyong uri ng materyal na PE, mga detalye ng target na powder, inaasahang output, at mga kasalukuyang hamon sa produksyon. Kung hindi pa natutukoy ang ilang parameter, maaari mo pa ring ibigay ang impormasyong magagamit. Pagkatapos ay maaari naming talakayin ang pagsubok ng materyal at pagpili ng kagamitan batay sa iyong aktwal na mga kinakailangan sa produksyon.
FAQ: Mga Madalas Itanong Tungkol sa Produksyon ng PE Rotomolding Powder
Anong Sukat ng Mesh ang Karaniwang Kinakailangan para sa PE Rotomolding Powder?
Walang iisang mesh size na angkop para sa bawat rotomolding application. Ang hanay ng 20–40 mesh ay maaaring magsilbi bilang isang sanggunian para sa ilang PE rotomolding powder. Ang aktwal na mga kinakailangan ay dapat matukoy ayon sa grado ng resin, istraktura ng produkto, at proseso ng rotomolding.
Bakit Ang PE Powder ay Naglalaman pa rin ng Napakaraming Coarse Particles Pagkatapos ng Pulverizing?
Kabilang sa mga posibleng dahilan ang gumaganang kondisyon ng mga grinding disc at blades, ang grinding gap, raw material feeding condition, o screening performance. Alamin muna kung ang mga magaspang na particle ay nabubuo sa panahon ng pagpulbos o hindi epektibong pinaghihiwalay sa panahon ng screening.
Bakit Nagiipon ang PE Powder Habang Nagpupulbos?
Ang pagtaas ng temperatura ay maaaring maging sanhi ng PE upang lumambot at maging malagkit, ngunit ang mga katangian ng hilaw na materyal, mga kondisyon ng pagpapakain, at mga parameter ng pulverizing ay maaari ding mag-ambag sa pagsasama-sama. Ang aktwal na proseso ng produksyon ay dapat suriin upang matukoy kung saan nangyayari ang problema.
Kailangan ba ang Liquid Nitrogen Cooling para sa PE Rotomolding Powder Production?
Ang likidong nitrogen cooling ay hindi kailangan para sa bawat PE rotomolding powder application. Ang pangangailangan para sa isang dalubhasang paraan ng paglamig ay dapat na masuri ayon sa mga katangian ng materyal, target na fineness, mga kinakailangan sa output, at mga pangangailangan sa pagkontrol ng temperatura. Para sa mga angkop na materyales sa PE, maaaring isaalang-alang ang ambient-temperature mechanical pulverizing na may naaangkop na air-cooling o pinagsamang air-and-water cooling system.
Paano Mo Pipiliin ang Tamang PE Rotomolding Pulverizer?
Suriin ang aktwal na mga resulta ng pagsubok ng materyal, laki ng target na butil, mga kinakailangan sa output, tuluy-tuloy na mga kondisyon sa pagpapatakbo, mga sistema ng paglamig, at kalidad ng pagmamanupaktura ng pangunahing bahagi. Huwag ikumpara ang kagamitan batay sa lakas ng motor o modelo ng makina lamang.