

 中文简体
Pagpili ng Tamang Pulverizer Disc para sa Target na Laki ng Particle
Ang pulverizer disc ay ang pangunahing determinant ng panghuling pamamahagi ng laki ng butil, kapasidad ng throughput, at kahusayan ng enerhiya sa mga kagamitan sa pagbabawas ng laki ng mekanikal. Ang pagpili ng isang disc profile na tumutugma sa friability ng iyong materyal at target na laki ng mesh ay mas kritikal kaysa sa motor horsepower lamang. Maaaring bawasan ng hindi tugmang disc ang output ng hanggang 40% at pataasin ng tatlong beses ang mga rate ng pagsusuot, anuman ang mga detalye ng makina.
Para sa karamihan ng mga pang-industriyang aplikasyon mula sa mga plastik hanggang sa mga mineral, ang pinakamainam na pagsasaayos ng disc ay nakakamit 85-95% na ani sa loob ng ±10% ng target na mesh habang pinapanatili ang tiyak na pagkonsumo ng enerhiya sa ibaba 0.15 kWh/kg. Nakakamit ang balanseng ito sa pamamagitan ng tumpak na pagkakahanay ng disc geometry, bilis ng pag-ikot, at mga setting ng gap sa halip na brute force grinding.
Mga Profile ng Disc Geometry at Ang Kanilang Aplikasyon
Ang mga pulverizer disc ay hindi mapapalitan; bawat profile ay bumubuo ng mga natatanging mekanika ng bali na angkop sa mga partikular na klase ng materyal. Ang pag-unawa sa mga pagkakaibang ito ay pumipigil sa magastos na pagsubok sa trial-and-error at tinitiyak ang pare-parehong kalidad ng produkto.
| Uri ng Disc | Pinakamahusay na Klase ng Materyal | Karaniwang Saklaw ng Mesh | Pangunahing Kalamangan |
|---|---|---|---|
| May ngipin / Epekto | Malutong na mineral, keramika | 20-80 mesh | Mataas na throughput, magaspang na kontrol |
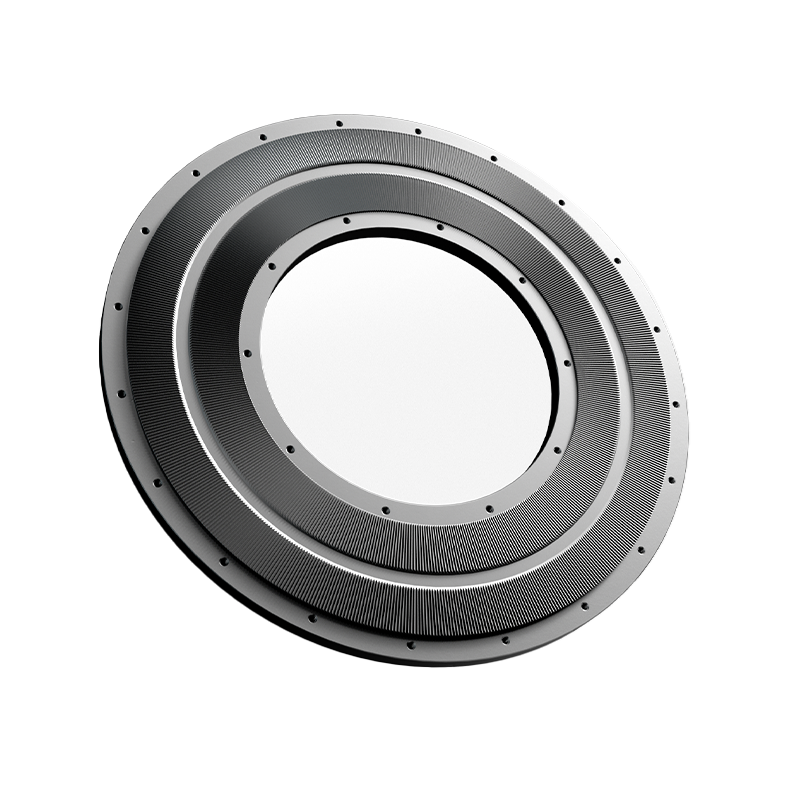
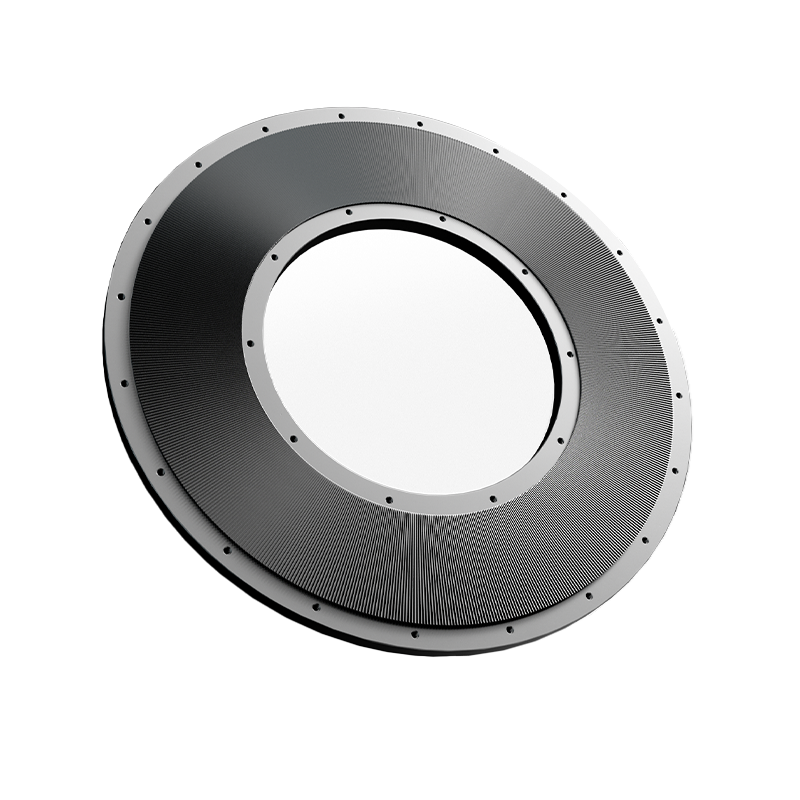
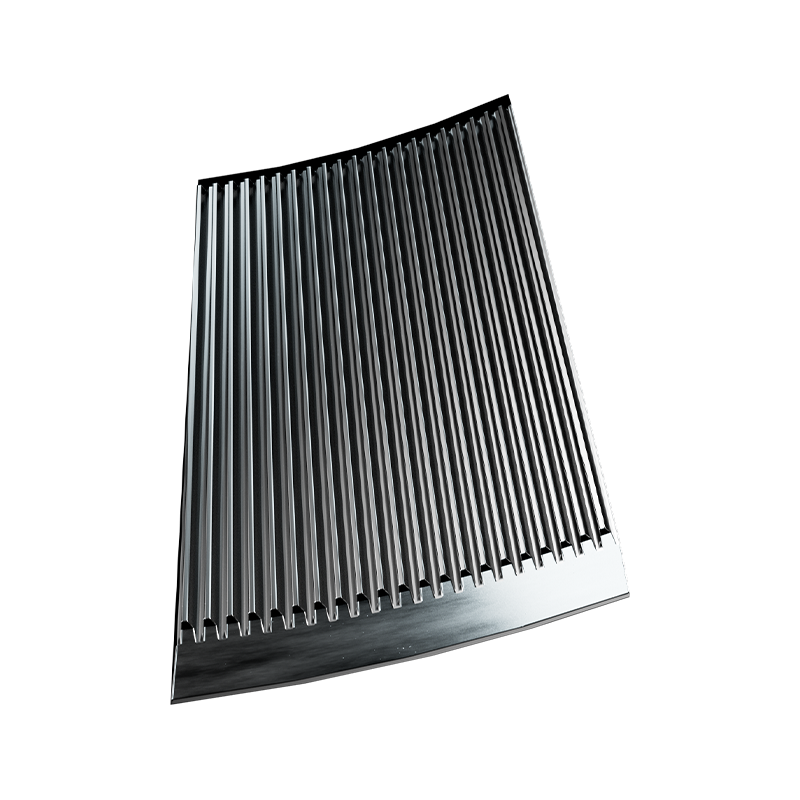
| Serrated / Gupitin | Mga plastik, elastomer, mga hibla | 40-200 mesh | Malinis na hiwa, minimal na henerasyon ng init |
| Corrugated / Attrition | Pagkain, kemikal, pigment | 100-400 mesh | Pinong pulbos, makitid na PSD |
| Makinis / Compression | Waxy o oily substance | Variable | Pinipigilan ang pagbara, pagkilos ng flaking |
Bakit Nangibabaw ang Serrated Discs sa Plastic Recycling
Angrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° anggulo ng rake upang hiwain ang materyal nang malinis, pagbuo 60% mas kaunting init kaysa sa mga alternatibong may ngipin. Pinipigilan ng thermal management na ito ang pagtunaw at muling pagsasama-sama, na siyang pangunahing sanhi ng pagbulag ng screen sa plastic pulverization.
Pagpili ng Materyal para sa Wear Resistance at Contamination Control
Direktang nakakaapekto ang disc metalurgy sa buhay ng serbisyo, kadalisayan ng produkto, at mga gastos sa pagpapatakbo. Binabalanse ng pinakamainam na materyal ang katigasan laban sa katigasan batay sa pagiging abrasive ng feedstock at mga kinakailangan sa regulasyon.
- D2 Tool Steel: Standard na pagpipilian para sa pangkalahatang layunin na paggiling; nag-aalok ng magandang wear resistance sa katamtamang halaga. Karaniwang habang-buhay ng 800-1,200 oras sa mga di-nakasasakit na plastik bago nangangailangan ng muling pag-ibabaw.
- Tungsten Carbide Tipped: Mahalaga para sa mga mineral na mayaman sa silica, polymer na puno ng salamin, o mga ceramic powder. Pinapalawak ang buhay ng serbisyo sa pamamagitan ng 5-8x kumpara sa D2 steel pero mas mahal ng 3-4x upfront. Nabibigyang katwiran kapag ang dalas ng downtime ay lumampas sa mga buwanang agwat.
- Hindi kinakalawang na Bakal (316L/420): Mandatory para sa mga aplikasyon ng pagkain, parmasyutiko, at kemikal kung saan hindi katanggap-tanggap ang kontaminasyon ng bakal. Mas mababang wear resistance kaysa sa tool steel ngunit nakakatugon sa pagsunod sa FDA/USP. Asahan 30-50% mas maikli ang buhay kumpara sa D2 sa mga katumbas na kondisyon.
- Ceramic-Coated: Umuusbong na opsyon na pinagsasama ang tibay ng substrate ng bakal at ang tigas ng ibabaw ng alumina/zirconia. Binabawasan ang metal-to-metal contact at static buildup sa mga pinong powder application. Pinakamahusay para sa <100 micron mga target kung saan ang electrostatic adhesion ay nagdudulot ng pagkawala ng ani.
Pagsasaayos ng Gap at Operational Optimization
Ang inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Pagtatatag ng Mga Setting ng Baseline Gap
Magsimula sa mga gaps na inirerekomenda ng tagagawa bilang mga paunang setpoint, pagkatapos ay pinuhin ang empirically. Para sa mga corrugated disc na nagta-target ng 200 mesh, magsimula sa 0.010-0.015 pulgada (0.25-0.38mm) . Bawasan sa 0.002-inch increments habang sinusubaybayan ang amperage draw; a >15% kasalukuyang spike ay nagpapahiwatig ng sobrang paggiling o pakikipag-ugnayan sa disc. Idokumento ang matamis na lugar kung saan tumataas ang ani nang walang labis na pagkonsumo ng kuryente.
Pagbabayad para sa Progressive Wear
Habang mapurol ang mga gilid ng disc, tumataas ang epektibong cutting clearance kahit na nananatiling pare-pareho ang mechanical gap. Magpatupad ng wear-tracking protocol: sukatin ang pamamahagi ng laki ng butil bawat isa 50 oras ng pagpapatakbo at ayusin ang agwat nang mas mahigpit ng 0.001-0.003 pulgada upang mapanatili ang detalye. Kapag hindi na nire-restore ng adjustment ang target na PSD, mag-iskedyul ng resurfacing o pagpapalit. Ang pagwawalang-bahala sa pag-anod na ito ay nagbibigay-daan sa malalaking particle na dumaan, nakakahawa sa mga proseso sa ibaba ng agos at nag-trigger ng mga pagtanggi ng customer.
Mga Protokol ng Pagpapanatili upang I-maximize ang Buhay ng Serbisyo ng Disc
Ang maagap na pagpapanatili ay nagpapalawak ng mahabang buhay ng disc na higit pa sa mga reaktibong pagpapalit na cycle. Karamihan sa mga napaaga na pagkabigo ay nagmumula sa mapipigilan na mga pang-aabuso sa pagpapatakbo kaysa sa normal na pagsusuot.
- Pang-araw-araw na Visual na Inspeksyon: Tingnan kung may mga naputol na ngipin, mga bitak na segment, o naka-embed na mga dayuhang bagay bago magsimula. Maaaring sirain ng isang solong metal contaminant ang isang buong disc set sa ilang minuto.
- Pagsubaybay sa Temperatura ng Bearing: Ang mga pagod na bearings ay nagdudulot ng axial runout na lumilikha ng hindi pantay na mga pattern ng pagkasuot ng disc. Palitan ang mga bearings kapag lumampas ang temperatura 70°C sa itaas ng kapaligiran o ang vibration ay lumampas sa 4.5 mm/s RMS.
- Pag-verify ng Cooling System: Siguraduhing walang harang ang air o water cooling circuits. Ang sobrang pag-init ay nagpapalambot sa mga gilid ng disc at nagpapabilis ng pagkasira; a 20°C tumaas Ang temperatura sa itaas ng disenyo ay maaaring makahati sa natitirang buhay.
- Pagkakapare-pareho ng Rate ng Feed: Ang pagpapakain sa gutom ay nagdudulot ng pakikipag-ugnayan sa disc-on-disc; ang sobrang pagpapakain ay nag-uudyok sa mga kondisyon ng stall. Panatilihin ang steady load sa 80-90% ng rated amperage para sa pinakamainam na katangian ng pagsusuot.
- Naka-iskedyul na Resurfacing: Huwag maghintay para sa kumpletong kabiguan. Banayad na paggiling sa 60-70% ang lalim ng pagsusuot nire-restore ang geometry sa 20% ng gastos sa pagpapalit at pinipigilan ang malaking pinsala sa mga bahagi ng pagsasama.